时间:2026-09-18 访问量:538
在制造业产品开发流程中,手板模型是验证设计、测试功能、甚至进行小批量试产的关键环节。过去,手板通常依赖CNC(计算机数控)加工或硅胶复模来完成。但近年来,3D打印技术的成熟,让“3D打印手板样板模型”成为越来越多研发团队的首选方案。作为一名在手板行业摸爬滚打多年的技术顾问,我经常被客户问到:3D打印做手板到底靠不靠谱?它和传统工艺比有什么优劣?我的产品该不该选它?下面,我将从原理、优势、局限以及决策流程四个维度,为你系统梳理。
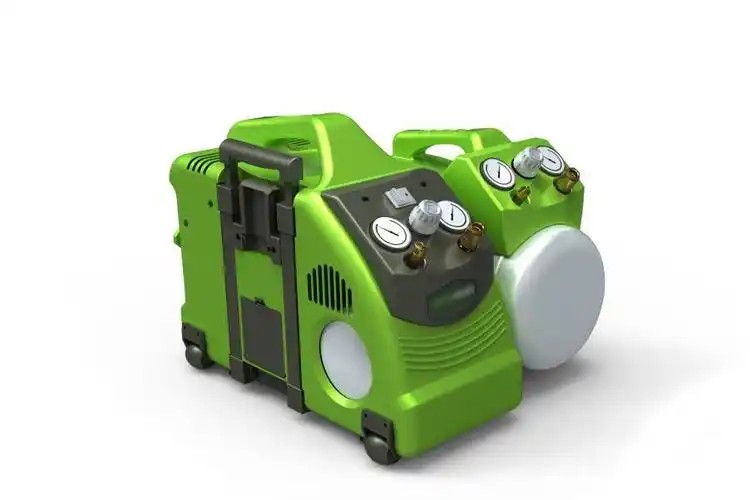
要理解3D打印手板的价值,首先得知道它是怎么“造”出来的。与传统CNC“减材制造”(用刀具削去多余材料)不同,3D打印属于“增材制造”,通过软件将三维模型切成无数薄层,然后逐层堆积材料,最终形成实体。
目前手板行业最常用的3D打印工艺主要有三种:
- SLA(立体光固化):使用紫外线激光照射液态光敏树脂,逐层固化成型。这是手板领域最普及的工艺,表面质量高,精度可达±0.1mm,适合做外观验证和精细结构。
- SLS(选择性激光烧结):用激光烧结尼龙粉末,无需支撑结构,强度高、耐高温,适合做功能测试件或小批量生产。
- FDM(熔融沉积成型):将热塑性塑料丝材加热挤出,成本最低,但表面有层纹,精度一般,多用于早期概念模型或大尺寸结构验证。
还有PolyJet(材料喷射)和DLP(数字光处理)等工艺,分别适用于多材料混合或高精度小尺寸场景。了解这些,是判断你的项目适合哪种方案的基础。
很多客户第一次接触3D打印手板时,最关心的是“它能比CNC好在哪里?”我的回答通常是:不是全面超越,而是在特定维度上效率与成本优势极其明显。
1. 复杂结构无惧挑战
CNC加工需要刀具可达,遇到内部流道、异形曲面、随形冷却水道、点阵结构等,往往束手无策。而3D打印是逐层堆积,理论上可以制造任何几何形状。例如,一个内部有螺旋冷却通道的模具镶件手板,CNC需要拆分多次焊接,3D打印一次成型。
2. 交付周期大幅缩短
传统CNC手板需要编程、装夹、多道工序,通常3-5天甚至一周。SLA或SLS打印,从收到STP文件到出样,往往24小时内就能完成。对于需要快速迭代的消费电子、汽车配件项目,时间就是市场。
3. 小批量成本优势突出
CNC加工单个零件成本高,因为编程和装夹时间固定。而3D打印没有“开机费”,打印1个和打印10个,单件成本几乎不变(仅材料和时间线性增加)。对于5-50件的小批量手板验证,3D打印总成本通常低于CNC。
4. 材料选择日益丰富
过去3D打印只能做“样子货”,现在光敏树脂有类ABS、类PP、耐高温、透明、柔性等多种特性;尼龙粉末可添加碳纤维或玻璃纤维增强。虽然不及真实注塑材料的全面,但足以覆盖80%以上的功能测试需求。
5. 设计验证更自由
设计师不必再为“能不能加工出来”而妥协。你可以打印薄壁、镂空、一体化铰链、活动关节等,直接验证装配关系和机构运动。这能提前暴露设计缺陷,避免开模后才发现问题。
作为技术顾问,我必须坦诚地告诉你,3D打印手板并非万能。如果盲目选择,可能会在后续测试或展示中遇到麻烦。
1. 材料性能与注塑件有差距
光敏树脂和尼龙粉末的力学性能、耐化学性、耐候性,通常不如真实注塑的ABS、PC、POM等。例如,SLA树脂件较脆,受力容易开裂;SLS尼龙件虽然韧性好,但表面有颗粒感。如果你的手板需要模拟最终产品的跌落、长期疲劳或接触油脂,3D打印可能不达标。
2. 表面质量与纹理限制
SLA可以抛光到镜面效果,但SLS和FDM表面有天然层纹或粉末颗粒。要获得注塑级的平滑表面或蚀纹效果,需要大量后处理(打磨、喷漆、电镀),这会增加时间和成本,且效果未必完美。
3. 尺寸精度与稳定性问题
虽然SLA精度可达±0.1mm,但大尺寸零件(>300mm)容易变形,因为树脂固化收缩和层间应力。FDM的Z轴强度较弱,层间容易剥离。光敏树脂在紫外线照射下会逐渐变黄、变脆,不适合长期户外展示。
4. 单件成本仍高于大批量注塑
如果手板数量超过50-100件,3D打印的单件成本会逐渐高于硅胶复模或简易模具注塑。此时,传统工艺反而更经济。
5. 后处理依赖人工
支撑去除、清洗、二次固化、打磨、喷漆等环节,目前仍以手工为主。这导致质量一致性受操作人员水平影响,且难以像CNC那样直接获得高精度配合面。
基于以上分析,我建议你按照以下四步流程来判断是否采用3D打印手板,以及选择哪种工艺。
第一步:明确手板用途
- 仅外观评审、展示:选SLA,高精度、易抛光、可喷漆。
- 功能测试、装配验证:选SLS尼龙或SLA类工程树脂,考虑强度与韧性。
- 小批量试产(<50件):选SLS或PolyJet,兼顾成本与性能。
- 大尺寸结构验证(>500mm):选FDM或大尺寸SLA,但需接受层纹和精度妥协。
第二步:评估关键指标
列出你的核心要求:精度、强度、耐温、表面粗糙度、透明性、柔性、导电性等。然后对照材料数据表,看3D打印材料能否满足。若有一项硬性指标不达标(如需要长期耐120°C),则需转向CNC或注塑。
第三步:核算综合成本与时间
不要只看打印报价。计算总成本:3D打印费+后处理费+可能失败的返工费。同时对比CNC的编程+材料+加工费。通常,结构越复杂、数量越少,3D打印越划算;结构简单、数量多、精度要求极高,CNC更优。
第四步:选择靠谱的服务商
3D打印手板质量三分靠设备,七分靠工艺参数和后处理。建议选择有手板行业经验的服务商,他们懂得如何摆放模型、添加支撑、控制收缩,并能提供打磨、喷漆、丝印等一站式服务。可以要求先打一个简单样件测试其精度和表面。
总结建议:
- 如果你处于产品开发早期,需要快速验证外观和结构,且预算有限,优先选SLA 3D打印。
- 如果你需要功能测试件,且数量在10-50件,选SLS尼龙。
- 如果你需要透明件、多色件或类似注塑的精细纹理,考虑PolyJet或SLA+后处理。
- 如果你的手板需要承受高负载、高温或长期户外使用,不要犹豫,选CNC或注塑。
- 如果数量超过100件,且形状不太复杂,硅胶复模或简易钢模可能更经济。
3D打印手板不是要取代传统工艺,而是为你增加了一个“快速、灵活、低成本试错”的选项。理解它的能力边界,你就能在正确的场景下,用它加速产品上市,少走弯路。
上一篇:玩具手板模型3d打印
下一篇:北京cnc加工手板生产基地

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。