时间:2026-10-09 访问量:465
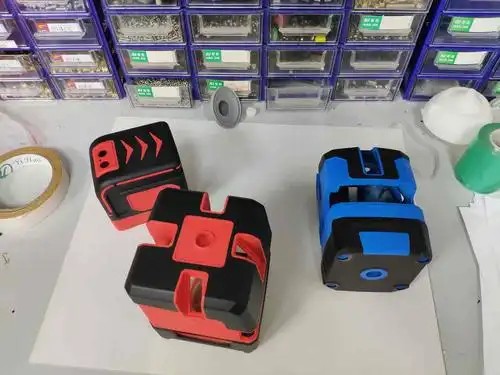
在玩具制造业中,从概念草图到货架上的爆款,中间有一个至关重要的环节——手板模型制作。过去,这个过程依赖昂贵的CNC(数控机床)加工或手工雕刻,周期长、成本高。如今,随着3D打印技术的成熟,越来越多的玩具设计师和初创品牌开始使用“3d打印玩具手板模型图”来快速验证设计。但3D打印是否适合所有玩具手板?它有哪些不可替代的优势,又在哪些场景下会“掉链子”?作为行业技术顾问,我将从实际应用出发,为你拆解清楚。
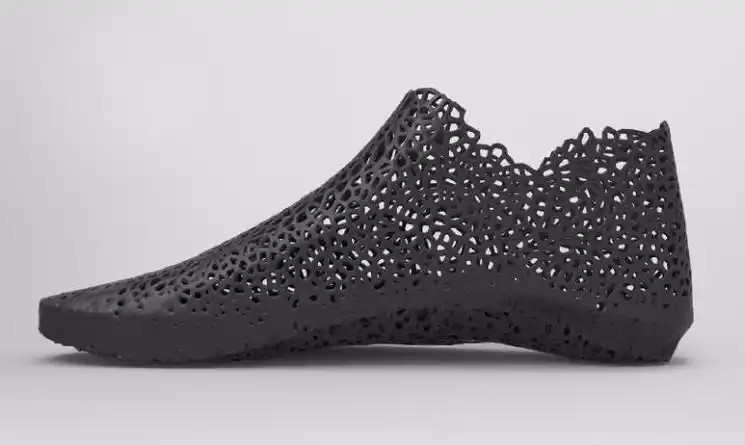
简单来说,“3d打印玩具手板模型图”指的是将玩具的三维设计数据(如STL、STEP文件)通过3D打印机逐层堆积材料,直接制造出实物样件的过程。这个“图”并不是指二维图纸,而是数字模型文件——你可以把它理解为“可打印的立体图纸”。与传统CNC减材制造或手工油泥雕刻相比,3D打印的核心区别在于“增材”逻辑:它不需要开模具,不需要刀具路径规划,更不需要反复修补。一个复杂的内腔、倒扣、镂空结构,在CNC上可能需要拆件拼装,但在3D打印中可以直接一体成型。对于玩具手板而言,这意味着设计师可以大胆尝试传统工艺无法实现的造型,比如可动关节、薄壁外壳、内部齿轮组等。
1. 速度极快,迭代近乎零等待
传统CNC手板从编程到加工,通常需要3-5天;硅胶复模则要一周以上。而3D打印(尤其是SLA光固化或FDM熔融沉积)在收到模型文件后,几小时内就能打出第一版。如果只是调整一个圆角或加厚一个卡扣,当天就能拿到新样件。对于玩具行业“小步快跑”的开发节奏,这种速度是决定性的。
2. 成本与复杂度脱钩
CNC加工一个带复杂曲面的玩具车外壳,可能需要五轴机床和专用夹具,费用轻松过千元。而3D打印按材料体积和打印时间收费,一个拳头大小的手板通常只需几十到两三百元。更关键的是,模型越复杂(比如带鳞片的恐龙、多孔结构的积木),3D打印的相对成本优势越明显——因为它不需要额外的人工编程或特殊刀具。
3. 材料选择已能满足功能测试
很多人以为3D打印只能做“样子货”,其实不然。光敏树脂有类ABS、类橡胶、高韧性、耐高温等细分型号;FDM则可用PLA、PETG、TPU(柔性材料)。对于玩具手板,你可以用刚性树脂验证装配关系,用柔性材料模拟软胶部件,甚至用透明树脂做车灯导光测试。虽然最终量产材料(如PP、ABS)性能不同,但手板阶段足以判断结构合理性、手感重量和外观质感。
4. 支持一体化与轻量化设计
玩具中常见的活动关节、卡扣、齿轮,传统手板需要分别加工再组装,容易产生累积误差。3D打印可以直接打印“装配体”,留出0.2-0.3mm的间隙即可实现可动。通过拓扑优化或晶格填充,可以在不牺牲强度的前提下减轻重量,这对遥控车、无人机等对重量敏感的玩具尤为重要。
1. 表面质量与纹理还原有限
FDM打印有明显的层纹,需要大量打磨、补土、喷漆才能达到注塑件的光滑度。SLA光固化虽然层厚可低至0.05mm,但依然存在台阶效应,且复杂曲面的细微纹理(如皮革纹、木纹)容易丢失。如果手板用于展会或客户签样,往往需要后处理师傅花费数小时甚至数天来修整。
2. 材料性能与量产材料差异大
手板验证通过,不代表注塑量产没问题。比如3D打印的ABS-like树脂韧性好,但注塑ABS的收缩率、各向异性完全不同。一个在3D打印中能轻松扣合的卡扣,放到注塑件上可能因收缩而断裂。3D打印手板更适合验证“结构和外观”,而非“最终力学性能”。
3. 尺寸精度与批量一致性不足
桌面级3D打印机的重复精度通常在±0.1mm到±0.3mm之间,而工业注塑模具可达±0.01mm。对于需要多件配合的玩具(如拼装模型、齿轮箱),3D打印手板可能需要多次调整公差。另外,打印10个相同零件,每个的尺寸都可能略有波动,这在传统CNC中很少见。
4. 单件成本虽低,但批量生产不经济
如果只需要1-5个手板,3D打印非常划算。但如果需要20个以上用于市场测试或小批量试销,单件打印成本会迅速超过硅胶复模甚至简易注塑。此时,3D打印的“无需模具”优势反而变成了劣势。
场景A:概念验证阶段(1-3个样件)
首选SLA光固化3D打印。推荐使用类ABS或高韧性树脂,层厚0.05-0.1mm。重点检查:整体比例、人机交互(握持感)、可动结构是否干涉。不要纠结表面纹理,快速迭代才是王道。
场景B:功能测试阶段(需要装配、耐摔)
可选用FDM打印PETG或TPU材料,或者SLA高韧性树脂。建议将关键配合部位(如轴孔、卡扣)单独打印并预留0.2mm公差进行测试。注意:3D打印的层间结合力较弱,避免设计承受垂直层方向拉力的薄壁。
场景C:外观签样或展会展示(1-2个高精度样件)
使用高精度SLA(如工业级树脂,层厚0.025mm),并配合专业后处理:打磨、喷底漆、喷面漆、丝印。成本可能达到500-1000元,但效果接近注塑件。如果要求极高,可考虑“3D打印+硅胶复模”组合:先用3D打印母模,再翻制聚氨酯手板,表面和材料更接近量产。
场景D:小批量试产(20-100个)
不建议直接用3D打印。更优路径是:3D打印1个母模 → 硅胶复模 → 真空浇注聚氨酯。单件成本可降至几十元,且材料可选类ABS、类PP等。如果超过200个,直接考虑简易钢模或铝模注塑。
1. 设计输出:用SolidWorks、Rhino或Blender完成3D建模,导出STL或STEP文件。检查壁厚(建议≥1.2mm)、最小孔径(≥0.8mm)、悬空角度(≥45°)。
2. 打印准备:根据用途选择打印机与材料。SLA需加支撑,FDM需调整层高与填充率。
3. 打印与清洗:SLA打印后需酒精清洗、二次固化;FDM需去除支撑、打磨接缝。
4. 后处理与检验:打磨、补土、喷漆。用卡尺测量关键尺寸,装配测试。
5. 决策下一步:若结构OK,进入硅胶复模或模具设计;若需修改,回到第1步重新打印。
最后一句忠告:3D打印是玩具手板开发的“加速器”,但不是“万能钥匙”。把它用在概念验证和快速迭代上,用传统工艺做最终签样和小批量试产,才是最高效、最经济的组合策略。如果你手头正有一个玩具设计卡在样件阶段,不妨先打一个3D打印手板出来——它不会让你失望,但也不会替你解决所有问题。
上一篇:cnc手板和3d哪个好
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。