时间:2026-10-14 访问量:273
在成都,无论是高新区里的硬件初创团队,还是龙泉驿区的汽车零部件供应商,当产品设计走出草图、进入实物验证阶段时,几乎都会面临同一个问题:用什么方式把手里的三维数据变成可以拿在手上、装进整机、甚至进行功能测试的实物?过去大家习惯找手板厂用CNC加工,现在越来越多的人开始打听“成都手板模型3d打印”到底靠不靠谱、能做什么、不能做什么。作为在这个行业摸爬滚打了十多年的技术顾问,我尽量用一篇文章把这件事讲清楚。
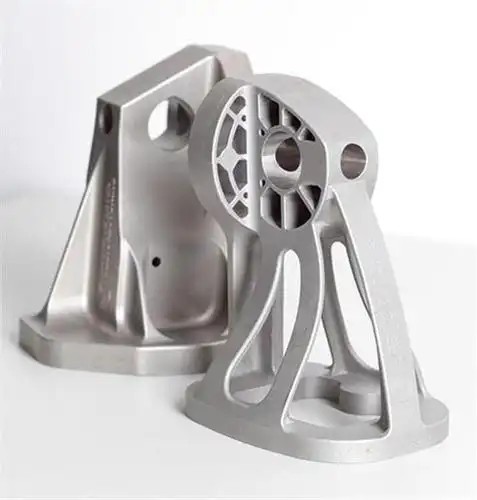
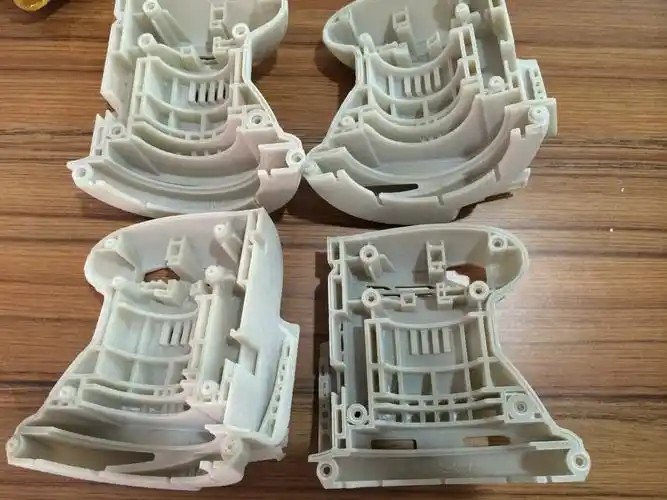
在成都,手板模型行业有很强的本地特征。一方面,电子信息、汽车、医疗器械、军工科研院所聚集,对高精度、小批量、多品种的样件需求密集;另一方面,本地CNC加工资源成熟,师傅经验丰富,所以很长一段时间里,手板默认等于CNC。但3D打印进入成都手板市场后,它并没有完全取代CNC,而是切走了一部分特定场景。简单说,3D打印手板模型,就是用SLA、SLS、FDM、DLP、MJF等增材制造方式,把CAD数据逐层堆积成实物,用于外观评审、结构验证、装配测试甚至小批量试制。它和传统CNC减材加工的逻辑完全不同,理解这一点,后面的优势和局限就顺理成章了。
第一,成型速度快,尤其适合设计迭代期。CNC加工一个中等复杂度的手板,编程、装夹、多刀路走完,两三天算快的,遇到曲面多、特征细的零件,一周也正常。而SLA或SLS打印,从收到STP文件到拿到实物,在成都本地成熟服务商那里,24到48小时很常见。对于需要反复修改、一周迭代两三轮的智能硬件团队来说,这个时间差直接决定项目节奏。
第二,复杂结构几乎不增加成本。CNC的报价逻辑是“加工面积×工时”,零件越复杂、特征越多,刀具路径越长,成本越高。3D打印相反,只要在设备成型尺寸内,一个零件上同时有内部流道、点阵结构、倒扣、深腔、薄壁,打印成本几乎不变。这一点对汽车管路、医疗器械、消费电子内部支架非常友好。
第三,材料选择比很多人想象的丰富。成都市场上常备的3D打印手板材料包括:类ABS光敏树脂、高韧性树脂、耐高温树脂、透明树脂、尼龙PA12、玻纤增强尼龙、TPU柔性材料,甚至部分金属打印。外观验证可以用打磨喷漆后的SLA件,功能测试可以用尼龙或混合材料,小批量可直接用MJF或SLS做终端零件。相比CNC只能从板材或棒料里选,3D打印在材料梯度上更灵活。
第四,小批量和异形件成本优势明显。做10件以内、结构复杂的小零件,CNC单件成本很难降下来,因为装夹和编程时间摊不薄。而3D打印一次可以排满整个成型平台,多件同做,单件成本随数量增加下降得比较平缓,且不需要额外夹具。
第五,成都本地服务生态已经比较成熟。从高新区到双流、郫都,都有专做手板模型3D打印的服务商,部分还提供CNC后处理、复模、喷漆、丝印、装配一条龙。对于本地客户来说,当天送文件、第二天看样件,沟通成本低,物流风险小。
第一,尺寸精度和表面质量有天花板。SLA的尺寸精度通常在±0.1mm到±0.2mm每100mm,SLS和MJF略低一些。CNC轻松做到±0.02mm到±0.05mm。如果你的手板是精密配合件,比如轴承孔、螺纹连接、滑动配合面,3D打印直接成型往往需要预留余量再CNC精修。表面方面,FDM有明显的层纹,SLA需要打磨喷漆才能接近注塑外观,SLS表面是磨砂质感,透明件更难做到光学级通透。
第二,各向异性问题不能忽视。3D打印是逐层堆积,层间结合力通常弱于层内。对于需要承受拉力、冲击、反复弯折的结构件,打印方向会直接影响强度。同一材料,XY方向和Z方向的力学性能可能差30%以上。如果手板要上振动台、做跌落测试、模拟真实受力,必须提前和工程师沟通打印方向和后处理方式。
第三,大批量和简单件上,CNC仍然更划算。如果一个零件结构简单、没有复杂曲面、批量在几十件以上,CNC的效率和质量稳定性反而更好。3D打印在单件、小批量、复杂结构上优势大,但不是万能钥匙。
第四,材料认证和长期稳定性有限。不少光敏树脂在长时间紫外照射下会老化变脆,尼龙件吸湿后尺寸会变化。医疗、汽车、航空领域如果要求材料认证、生物相容性、阻燃等级,可选范围就窄很多,很多成都本地服务商只能提供少数几种认证材料。
第五,后处理依赖人工,质量一致性看服务商水平。去支撑、打磨、喷漆、装配,这些环节目前仍以手工为主。同一批打印件,不同师傅处理出来的外观和配合可能不一样。选服务商时,后处理能力比打印机品牌更值得关注。
第一步,先明确手板用途。只做外观评审,优先选SLA高精度树脂,后处理喷漆;要做结构装配和功能测试,选尼龙SLS或MJF,或者高韧性树脂;要小批量终端零件,考虑MJF、SLS或复模;要透明件,选透明树脂打印后抛光,或CNC亚克力。
第二步,判断精度和强度要求。如果关键配合尺寸公差在±0.05mm以内,建议3D打印毛坯加CNC精修,或者直接CNC。如果零件要承受较大载荷、冲击,优先考虑打印方向优化、尼龙材料或金属打印,必要时改CNC。
第三步,评估数量和成本。1到20件、结构复杂,3D打印通常有优势;20到100件,做复模或MJF小批量;100件以上且结构简单,CNC或注塑更合适。
第四步,选本地服务商时重点看三件事。一看设备清单和材料清单,是否覆盖你需要的工艺;二看后处理能力,有没有打磨、喷漆、CNC精修、装配;三看沟通效率,能不能帮你做打印方向建议和结构优化。成都本地服务商很多,价格不是唯一标准,工程支持能力往往更影响最终结果。
第五步,给文件时附上一句话说明用途和关键尺寸。这句话能帮工程师少走很多弯路,也能避免你拿到一个“看起来没问题、装上去差一点”的手板。
总结一下,成都手板模型3D打印不是要取代CNC,而是给产品开发多了一个快速、灵活、适合复杂结构的选项。外观验证、结构迭代、小批量试制,优先考虑3D打印;精密配合、高强度、大批量简单件,CNC仍然可靠。最稳妥的方式,往往是两者结合:3D打印出形状,CNC修关键面。在成都本地,这套组合拳已经非常成熟,关键在于你根据手板的实际用途,选对工艺和服务商。
上一篇:cnc手板加工源头厂家
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。