时间:2026-10-30 访问量:275
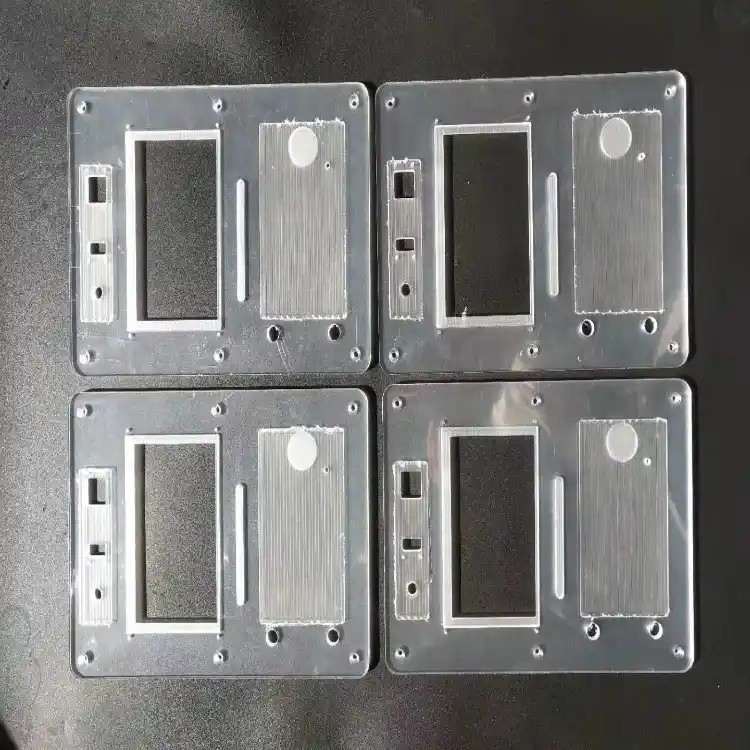
在讨论“挣不挣钱”之前,需要先把业务边界说清楚。CNC手板模型,指的是用数控铣床(三轴、四轴、五轴)对塑胶、铝合金、铜、ABS、POM、PC、亚克力等材料进行减材加工,做出外观验证件、结构装配件、功能测试件或小批量零件。它的客户群体通常来自消费电子、家电、汽车零部件、医疗器械、智能硬件、工业设备等行业,需求集中在“开模之前”的验证阶段。
这门生意的本质不是卖设备,也不是卖材料,而是卖“精度、交期与工程配合能力”。能否挣钱,取决于你能否在客户的产品开发节奏中占住一个不可替代的位置。下面从优势与局限两个维度展开分析。
1. 单价高、毛利空间相对可观。 与批量注塑件相比,手板件属于典型的“小批量、多品种、非标定制”,单件报价中包含了编程、装夹、刀具损耗、后处理、检测等综合成本,客户对价格的敏感度低于量产阶段。尤其是结构复杂、公差要求严(如±0.02mm以内)、需要多面加工或五轴联动的零件,技术门槛直接转化为议价能力。
2. 交期优势带来溢价。 手板行业的核心竞争力之一是“快”。24小时出样、48小时交付,是很多硬件团队抢展会、抢评审、抢融资节点的刚需。能够稳定做到快速响应的工厂,往往可以拿到高于市场均价10%—30%的订单,这部分溢价本质上是对交付确定性的付费。
3. 材料与工艺组合灵活,复购率高。 同一客户在产品迭代过程中会反复下单:外观手板、结构手板、功能测试件、小批量试产件,需求连续性强。维护好一个硬件客户,可能带来一年数十次返单,获客成本被摊薄后,净利润率会明显改善。
4. 后处理与配套服务可延伸利润。 打磨、喷油、丝印、镭雕、阳极氧化、电镀、组装、检测等后段服务,是手板业务的重要利润补充。单纯做CNC加工毛利有限,但把“加工+表面处理+装配+检测报告”打包交付,客单价和客户粘性都会提升。
5. 设备利用率可交叉摊薄成本。 有稳定订单的工厂,可以把CNC设备与3D打印、真空复模、钣金、注塑小批量等业务组合排产,提高设备稼动率,降低单件分摊的固定成本。这种“多工艺协同”是纯代工小厂难以复制的优势。
1. 重资产投入与折旧压力。 一台三轴加工中心、一台五轴设备、配套的空压机、刀具、检测仪器,初始投入从几十万到数百万元不等。如果订单不饱和,设备折旧、场地租金、人工成本会迅速侵蚀利润。行业里“有设备没订单”是亏损的主要原因之一。
2. 价格竞争激烈,标准化程度低导致比价困难。 手板订单非标属性强,客户往往同时询价3—5家,报价透明化程度越来越高。低端三轴加工、简单外形件已经陷入价格战,毛利被压到20%以下的情况并不少见。没有精度壁垒和交期壁垒的工厂,很容易被替代。
3. 对工程与编程能力依赖度高。 手板不是“把图丢进机器”就能做。装夹方案、刀路策略、变形控制、薄壁件加工、深腔加工,都考验编程与工艺人员的经验。一个熟练的编程工程师和操机师傅,直接决定良品率和交付稳定性。人才流失是这类企业常见的经营风险。
4. 回款周期与客户结构风险。 手板客户中,初创硬件团队占比较高,部分客户存在账期拉长、尾款拖欠甚至项目中止的情况。如果客户结构过于集中在少数几家,一旦对方产品延期或资金紧张,工厂现金流会承受明显压力。
5. 技术替代与需求分流。 3D打印在快速验证、复杂拓扑结构件上的成本持续下降,正在分流一部分外观手板和简单结构件需求。CNC的优势集中在尺寸精度、表面质量、材料强度和螺纹装配等场景,但如果工厂不能清晰界定自己的工艺边界,容易在低价竞争中失去方向。
6. 环保与合规成本上升。 切削液处理、粉尘收集、危废处置等环保要求趋严,合规成本会压缩本就有限的中小工厂利润空间。这部分成本在报价中若不能有效传导,最终会由工厂自己承担。
建议一:先定位客户,再定位工艺。 如果目标客户是消费电子、医疗器械、汽车零部件等对精度和外观要求高的行业,CNC手板是刚需,值得投入五轴、三坐标检测和表面处理配套。如果目标客户是低单价、快速验证的创客群体,则应控制重资产比例,用三轴+3D打印组合降低固定成本。
建议二:把“交期确定性”做成核心产品。 手板客户最怕的不是贵,而是延期。建立标准报价流程、排产看板、异常预警机制,把48小时交付做成可承诺的服务标准,比单纯降价更能带来复购和转介绍。
建议三:用“加工+后处理+装配”打包提高客单价。 单一CNC工序的利润天花板明显,配套喷油、丝印、组装、检测报告,可以把单笔订单金额提升30%—50%,同时降低客户的多供应商管理成本,形成粘性。
建议四:控制设备投资节奏,优先保证稼动率。 新入局者不建议一次性配置高端五轴产线,可先以三轴加工中心+外协五轴的方式承接订单,待订单结构稳定、五轴需求占比超过设备盈亏平衡点后再自购。设备是工具,稼动率才是利润来源。
建议五:建立清晰的工艺边界说明。 在报价和客户沟通中,明确CNC适合什么、不适合什么,主动把不适合的订单引导到3D打印或真空复模,反而能建立专业信任,减少售后纠纷和返工损失。
一个健康的CNC手板盈利闭环,通常包含以下步骤:需求评审(确认材料、公差、表面要求、交期)→ 工艺评估(判断CNC是否最优方案,识别薄壁、深腔、变形风险)→ 编程与装夹设计(刀路优化、基准统一、减少翻面次数)→ 加工与过程检测(首件确认、关键尺寸抽检)→ 后处理与表面处理(打磨、喷油、丝印、氧化等)→ 终检与装配(三坐标或二次元检测、出具报告)→ 包装交付与回访(确认客户验收,挖掘下一轮迭代需求)。
这条链路中,真正决定利润的不是机床转速,而是报价准确率、良品率、交付准时率和客户复购率四个指标。把这四个指标管理好,CNC手板模型就是一门现金流健康、技术壁垒可积累的生意;反之,如果只靠低价抢单、设备空转、返工频繁,即便订单不断,也很难真正挣到钱。
上一篇:惠州cnc手板工艺
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。