时间:2026-10-15 访问量:458
在硬件产品从图纸走向量产的过程中,手板模型是验证设计、测试结构、甚至进行小批量试产的关键环节。而在众多手板制作工艺中,深圳的钣金与CNC加工作为两大核心支柱,常常被放在一起讨论,甚至被混淆。很多硬件创业者或结构工程师在寻找供应商时,会收到来自深圳工厂的两种截然不同的报价单:一种是钣金手板,一种是CNC手板。它们看似都能做出金属质感的零件,但背后的逻辑、成本和适用场景天差地别。理解它们的差异,直接关系到你的产品迭代速度和资金消耗。

钣金手板,本质上是针对金属板材的一系列冷加工工艺的集合。在深圳的众多手板厂里,最常见的流程是:激光切割下料、数控折弯、焊接、打磨、表面处理。它的核心优势在于材料利用率高、成型速度快、成本随厚度线性增长。对于很多机箱、机柜、安装支架、大型外壳类零件,钣金几乎是唯一理性的选择。
- 优势一:大尺寸、薄壁结构的低成本王者。一块1.5mm厚的冷轧钢板或5052铝板,通过激光切割出展开图,再用折弯机压出几道弯,一个结构件就出来了。相比CNC从整块厚板中“挖”出形状,钣金几乎没有材料浪费。深圳的钣金厂处理一个400mm×300mm的机箱外壳,从下料到折弯完成,往往只需1-2天,成本可能只有同等尺寸CNC零件的十分之一。
- 优势二:批次一致性极佳,适合小批量试产。激光切割和折弯的重复精度很高。一旦首件确认,后续几十套、上百套的钣金件尺寸几乎完全一致。很多深圳手板厂会直接用钣金工艺做50-200套的小批量,这比开冲压模具便宜得多,比CNC逐个加工快得多。
- 优势三:天然适合焊接组装。 钣金件可以通过点焊、氩弧焊、激光焊轻松连接成复杂的三维结构。比如一个内部有隔板的电控箱,完全可以拆成几块平板,折弯后焊接起来。
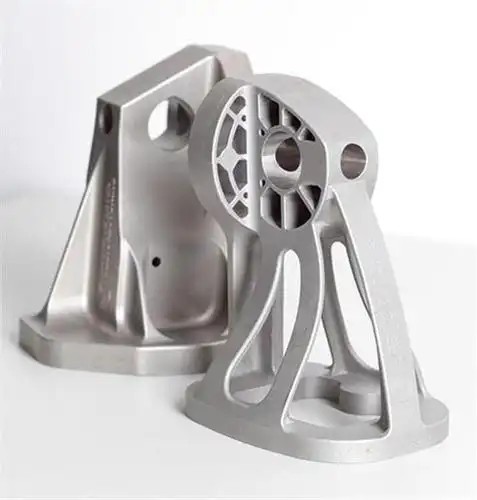
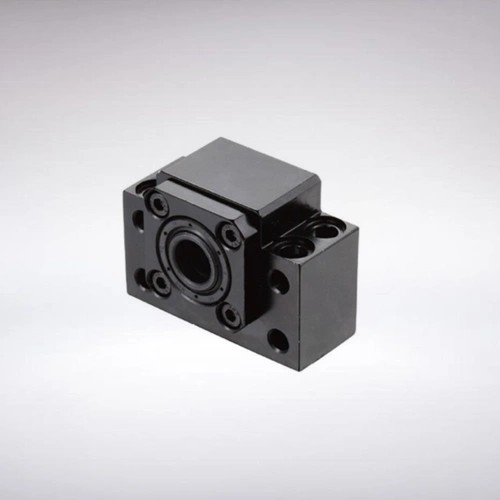
CNC(计算机数控)加工,在深圳手板行业通常指从整块金属(如铝、铜、钢)或工程塑料中,通过铣削、车削等方式去除多余材料,得到最终形状。它的核心逻辑是减材制造,追求的是“一体化”和“高复杂度”。
- 优势一:复杂曲面和细微特征的无缝呈现。 如果你的零件上有散热齿、薄壁筋位、精细的螺纹孔、异形曲面,钣金几乎无法实现(折弯会干涉,焊接会变形)。而CNC可以轻松加工出0.5mm宽的槽、复杂的3D曲面。比如一个机器人关节的连接件,内部有交叉的加强筋和轴承孔,只能靠CNC从一块7075铝中整体铣出来。
- 优势二:真材料、真性能。 钣金常用的是1系、3系、5系铝或低碳钢,而CNC手板可以直接使用6系铝(6061、6063)、7系铝,甚至不锈钢、黄铜、钛合金。这意味着你可以在手板阶段就测试真实的材料强度、阳极氧化效果、导电导热性能。
- 优势三:无需组装,刚性好。 一体成型的CNC零件没有焊缝、没有铆接点,整体刚性远高于同等重量的钣金焊接件。对于需要承受振动、冲击的测试场景,CNC手板更能还原最终产品的力学表现。
钣金手板的局限:
- 形状限制:无法加工封闭中空结构、复杂曲面、厚度突变(比如从2mm渐变到5mm)。
- 精度瓶颈:折弯角度公差通常在±1°,累积误差大。激光切割的毛刺需要人工打磨,一致性不如CNC。
- 二次变形:焊接和打磨会产生热应力,导致薄板翘曲。对于外观件,钣金很难做出CNC那种锐利的直角和镜面效果。
CNC手板的局限:
- 成本高昂且不线性:加工一个100mm×100mm×50mm的铝块,CNC可能要去除90%的材料。材料费、刀具损耗、机时费叠加,单价可能是钣金的5-20倍。
- 深腔和小刀具瓶颈:深腔需要长径比大的刀具,容易振刀;微小特征需要小直径刀具,但小刀具走刀慢,加工时间成倍增加。
- 无法做超大件:深圳多数手板厂的CNC行程在600mm-800mm以内。超过1米的零件,CNC要么分段加工再拼接(丧失一体性),要么价格极高。
在深圳,钣金和CNC手板厂往往集群分布(宝安、龙华、光明居多)。你不需要二选一,而是要根据零件的功能优先级来决策。以下是清晰的流程总结:
第一步:问自己三个问题
1. 这个零件是外观件还是内部结构件?
2. 它需要承受多大的力?有没有密封、散热、导电要求?
3. 你需要几套?1套验证,还是20套做小批量试产?
第二步:按特征匹配工艺
- 如果零件是平板+折弯+焊接构成的箱体、支架、安装板 → 选钣金。
- 如果零件是有复杂曲面、薄壁散热齿、精细螺纹、需要一体刚性 → 选CNC。
- 如果零件既有大尺寸薄壁外壳,又有几个高精度安装孔 → 混合工艺:外壳用钣金,关键安装块用CNC,再焊接或螺丝锁附。
第三步:深圳本地的实操建议
- 找同时拥有激光切割、折弯机和CNC加工中心的复合型手板厂。这样他们能给你中立建议,而不是硬推自己擅长的工艺。
- 对于钣金件,务必让工程师提供展开图并确认折弯扣除(K因子)。很多设计错误发生在展开尺寸上。
- 对于CNC件,尽量减少深腔和直角。给内角加R角(至少R2),给深腔留足够的刀具避空空间,能显著降低报价。
- 表面处理:钣金常用喷粉、电镀、阳极氧化;CNC铝件可以做到高光倒角、喷砂阳极。如果追求外观质感,CNC+阳极氧化通常更高级。
第四步:小批量试产的临界点
- 钣金:1-50套,单价几乎不变。50-500套,可以考虑简易模具或连续模,成本开始下降。
- CNC:1-20套,单价较高。超过50套,CNC单价下降有限,此时应考虑压铸+CNC后处理或钣金+冲压。
总结来说,深圳的钣金和CNC手板不是竞争关系,而是互补的工具。钣金擅长“大、薄、快、省”,CNC擅长“精、复、刚、真”。一个成熟的硬件团队,往往在同一个产品里同时使用两者:钣金做机箱和风道,CNC做核心传动件和外观装饰件。理解它们的边界,你就能在深圳丰富的供应链中,用合理的成本最快拿到验证数据,推动产品走向量产。
上一篇:成都手板模型3d打印
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。